
Domov / Novinky / Priemyselné správy / Plastové lisované diely: Materiály, procesy a presné výrobné tipy
Plastové lisované diely bývajú tichými členmi každého produktového tímu. Pevne držia chirurgickú čepeľ, cvakajú dávku na miesto, tlmia elektrickú podperu alebo sedia v tlačiarni, ktorá robí tú istú malú prácu miliónkrát bez sťažností. Ak ich špecifikujete, navrhujete okolo nich alebo ich vyrábate, už viete, že skutočné otázky sa len zriedka týkajú plastu ako materiálu. Sú o konzistencii: rovnaké prispôsobenie, rovnaký pocit, rovnaké rozmery, šarža po šarži.
Nasleduje praktický pohľad na plastové lisované diely: čo tento pojem zahŕňa, ako sa líšia hlavné lisovacie cesty, prečo sa výber materiálu toľko mení a ktoré detaily zvyčajne rozhodujú o tom, či diel bude fungovať v teréne alebo spôsobí problémy na montážnej linke.
Všeobecne povedané, plastový lisovaný diel je akýkoľvek plastový komponent, ktorého tvar je vytvorený vo vnútri nástroja, a nie vyrezaný, obrobený alebo spojený z plechu. Formy a raznice majú mnoho podôb, a preto kategória siaha od dvojgramového gombíka až po nádrž na vodu.
Medzi typických členov rodiny patria:
Väčšina našej vlastnej práce sa nachádza na presnom konci vetvy vstrekovania: malé a stredné diely merané v gramoch, kde niekoľko stotín milimetra rozhoduje o tom, či držiak ihly správne sedí alebo tlačná tyč sa pohybuje hladko.
Inžinieri noví v tejto téme často predpokladajú, že všetky lisované plasty sa vyrábajú rovnakým spôsobom. Nie je to tak a výber nesprávnej cesty včas môže zablokovať projekt do zbytočných nákladov na nástroje alebo do tvaru, ktorý sa jednoducho nedá vyplniť. Nasledujúca tabuľka slúži na rýchlu orientáciu.
| Proces | Ako plast získava tvar | Typické lisované diely |
|---|---|---|
| Vstrekovanie | Tavenina sa vstrekuje do uzavretej oceľovej formy a ochladzuje sa pod tlakom | Puzdrá, kľučky, prevody, konektory, priechodky, drobné konštrukčné diely |
| Extrúzia | Tavenina sa nepretržite pretláča cez matricu, potom sa ochladí a krája | Rúry, rúrky, profily, plechy, izolácie káblov |
| Vyfukovanie | Zmäkčená trubica sa nafúkne proti stenám dutej formy | Fľaše, džbány, palivové nádrže, duté nádoby |
| Lisovanie lisovaním | Odmeraná dávka sa vtlačí do vyhrievanej dutiny a vytvrdí | Veľké panely, elektrické izolátory, kompozitné diely |
| Rotačné lisovanie | Prášok sa roztaví a pokryje vnútro pomaly rotujúcej formy | Nádrže, herné konštrukcie, veľké duté škrupiny |
Vstrekovanie dominuje vždy, keď najviac záleží na tolerancii a opakovateľnosti, pretože forma definuje geometriu a stroj opakuje cyklus. Iné trasy si vydobyli svoje miesto súvislou dĺžkou, dutým objemom alebo veľmi veľkým povrchom, nie prísnou kontrolou rozmerov.
Dve časti môžu zdieľať rovnakú geometriu a správať sa úplne odlišne kvôli živici za nimi. Keď kontrolujeme nový projekt, výber materiálu zvyčajne sleduje funkciu a nie naopak.
Zmesi sú miesta, kde sa veci stávajú zaujímavými. Ozubené koleso bubna vyrobené z PA66 s 30 percentami sklenených vlákien a malým množstvom PTFE získava tuhosť zo skla a povrch s nižším trením z PTFE, čo je presne to, čo dávkovací mechanizmus potrebuje na tisíce cyklov. Malé doplnky, ako sú tieto, sú často rozdielom medzi časťou, ktorá prejde validáciou, a časťou, ktorá zlyhá o tri mesiace neskôr.
Presnosť je málokedy výsledkom jedného šikovného ťahu. Hromadí sa z desiatok bežných rozhodnutí, ktoré sa robia alebo ktorým sa vyhýbame počas vývoja nástrojov a procesov. Hrúbka steny, uhol ponoru, umiestnenie brány, usporiadanie chladenia a kompenzácia zmršťovania – to všetko formuje konečné rozmery ešte predtým, ako sa urobí prvý záber. Porozumenie ako sa rozhodnutia o dizajne formy prenesú až po hotový diel výrazne uľahčuje zvyšok konverzácie.
Na strane procesu teplota taveniny, teplota formy, rýchlosť vstrekovania, udržiavací tlak a čas chladenia zanechávajú na diele odtlačky prstov. Rovnako aj sušenie živice, ktoré sa dá ľahko prehliadnuť a pri hygroskopických materiáloch, ako sú PA a PC, je drahé. Pretože vyrábame vlastné formy, úpravy sa uskutočňujú skôr v oceli ako v tabuľkovom procesore. Ak rebro potrebuje ďalšiu desatinu milimetra odľahčenie, môže sa namiesto hádky prerezať a znova otestovať.
Rovnaké malé komponenty sa objavujú vo veľmi odlišných odvetviach, čo je jedna z príjemnejších častí práce v tejto oblasti. Stratégia tolerancie vyvinutá pre jednu aplikáciu sa často ukáže ako presne to, čo iná potrebuje.
Toto je najnáročnejšia oblasť, ktorú obsluhujeme. Minimálne invazívne rukoväte skalpelov vyžadujú hladké povrchy a spoľahlivú fixáciu ihly. Injekčné perá závisia od tlačných tyčí, ozubených kolies bubna, tlačidiel na nastavenie dávky a držiakov náplne, ktoré fungujú počas tisícok stlačení. Transparentné endoskopické konektory vyžadujú optickú čistotu bez viditeľných stôp po toku. Čím širší lekárske vstrekovacie príslušenstvo pole odmeňuje všade rovnaké tri zvyky: správna kvalita materiálu, čistota a opakovateľnosť rozmerov.
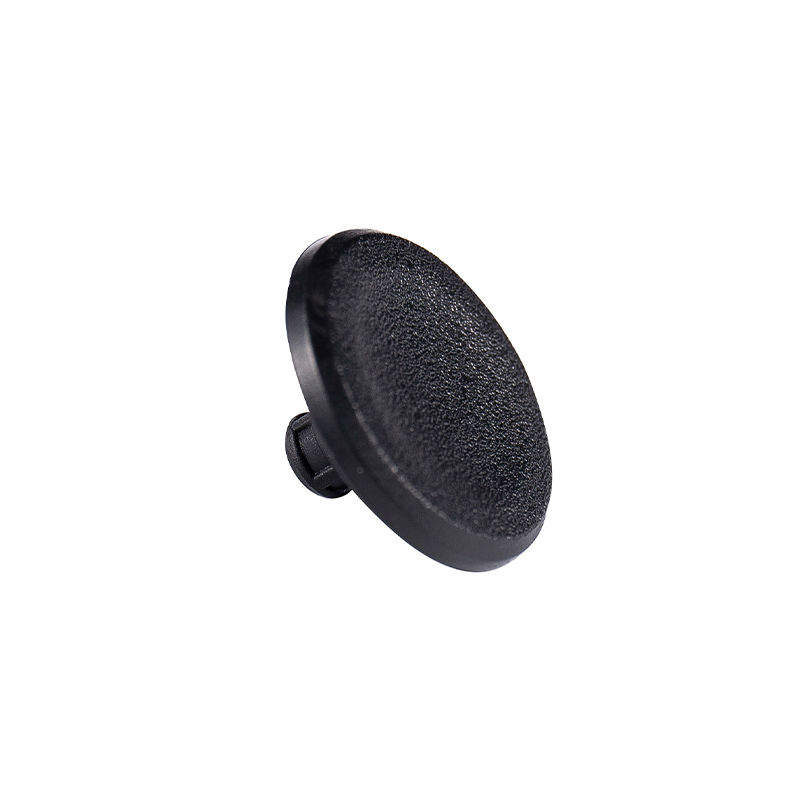 Tlačidlo uvoľnenia POM pre lekárske injekčné perá Uvoľňovacie tlačidlo POM s hmotnosťou 0,70 g pre injekčné perá s presnými rozmermi, hladkým uvoľnením dávky jednou rukou a protišmykovým povrchom pre časté používanie. Zobraziť produkt →
Plastové časti za obložením a okolo mechanizmov zvládajú teplo, vibrácie a neustále cyklické zaťaženie. Motory s ľahkým stmievaním sa spoliehajú na horné plášte a vyhadzovacie tyče so stabilnou geometriou, zatiaľ čo elektrické vzpery používajú objímky a puzdrá z polyamidu plneného sklom, ktoré si musia udržať svoju polohu aj pri teplotných výkyvoch.
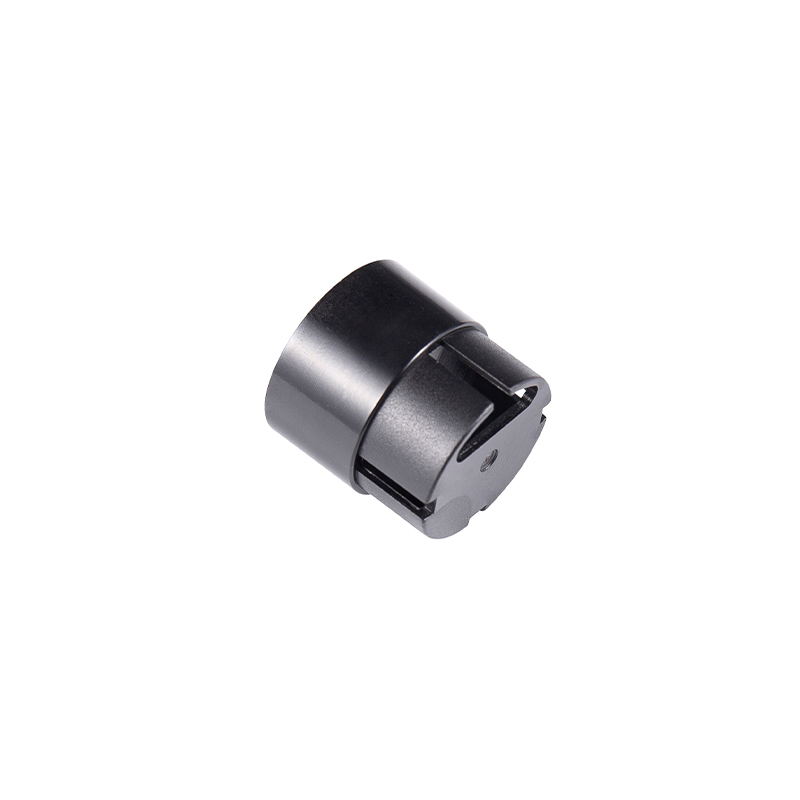 PA66 Automobilové elektrické puzdro vzpery Púzdro PA66 70G33L pre elektrické vzperové systémy s presným lícovaním, tepelnou odolnosťou 80–120 °C a stabilnou oporou v zdvíhačoch okien alebo otváraní kufra. Zobraziť produkt →
Vnútorné časti tlačiarne, pätice a gombíky lámp, kryty koncov motora, háky a prevody potravinárskych strojov a kryty testerov kvality vody patria do rovnakej rodiny. Sú len zriedka očarujúce, ale sú to časti, ktorých sa používatelia dotýkajú a na ktoré sa spoliehajú. Vnútorné súčiastky tlačiarne v HIPS a PC/ABS sú dobrým príkladom: skromný vzhľad, ale ústredné pre to, či mechanizmus zostane rok čo rok zarovnaný.
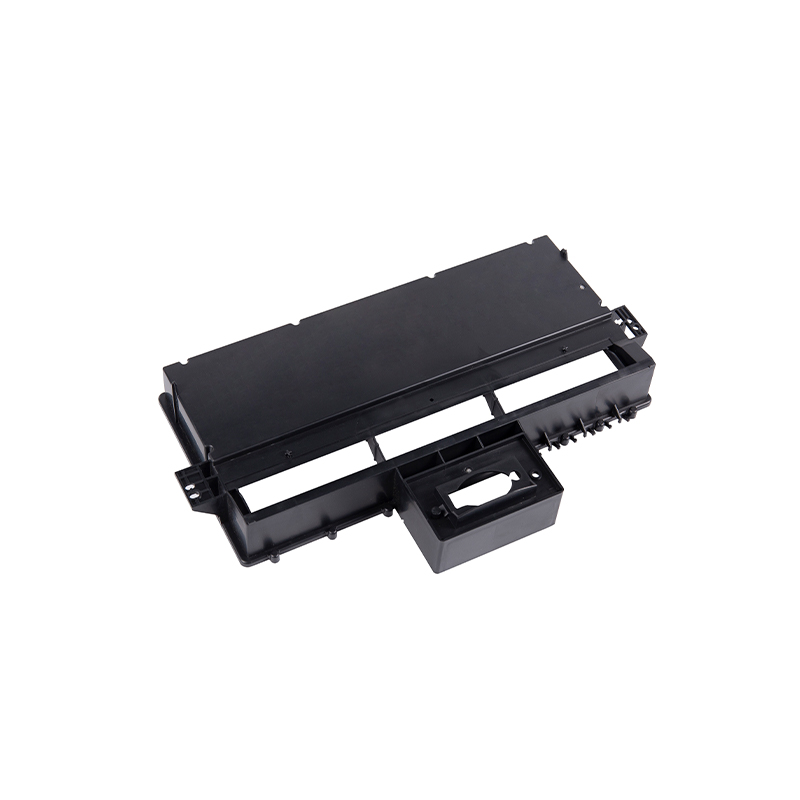 Vnútorné vstrekované diely tlačiarne HIPS 108g Toto interné príslušenstvo k tlačiarni HIPS s hmotnosťou 108 g podporuje stabilnú, izolovanú prevádzku v priemyselných 3D tlačiarňach a zariadeniach na presné vstrekovanie. Zobraziť produkt →
Chyby v lisovaných častiach sú zriedka záhadné, keď viete, kde hľadať.
Nič z toho nie je vyriešené jednoduchým otočením kolieska. Riešia sa spoločným prečítaním časti, nástroja a procesu.
Väčšina nákupcov presných lisovaných dielov nehľadá najväčšieho dodávateľa. Hľadajú takú, ktorá jasne odpovedá na otázky, drží rozmery v priebehu času a hovorí niečo užitočné, keď má dizajn spôsobiť problémy.
Od septembra 2002 vyrábame presné formy a lisované diely v Suzhou v továrni s rozlohou viac ako 10 180 metrov štvorcových v priemyselnom parku Hengjing v okrese Wuzhong. S tímom približne päťdesiatich ľudí, presnými počítačom riadenými vstrekovacími strojmi a vlastným zariadením na výrobu foriem manipulujeme s malými a strednými dielmi pre zákazníkov z oblasti medicíny, automobilového priemyslu, elektrických, motorových, potravinárskych strojov a testovania životného prostredia. Nič exotické, len dlhý zvyk venovať pozornosť detailom, ktoré udržujú plastové lisované diely funkčné.
Autorské práva © Suzhou Huanxin Precision Folding Co., Ltd. Všetky práva vyhradené.


